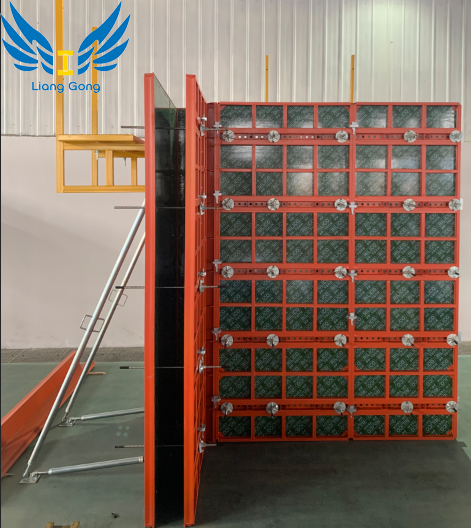
Steypuverktakar standa frammi fyrir vaxandi þrýstingi til að stytta lotutíma og lækka launakostnað á virkum vinnustöðum. Strangt víddarvikmörk í lóðréttum steinsteypuhlutum gefa ekkert pláss fyrir villur, krefjandi kerfi sem skila sér fyrirsjáanlega undir miklu álagi. Hefðbundið timbur myndar undið, brotnar hratt niður og myndar mikinn efnisúrgang sem ruglar þilfarinu. Þung stálkerfi í föstum víddum skortir fjölhæfni í breyttum gólfplönum, sem neyðir áhafnir til að stjórna stórum birgðum. Flóknar sleppingar krefjast sérhæfðrar áhafnar og stöðugrar steypingar, sem skapar óhagkvæmni í uppbyggingu á staðnum. Stillanleg stálgrindarsúlumótun býður upp á burðarvirkan, mikið endurnýtingarval. Það brúar bilið á milli sérsniðinnar framleiðslu og stífrar stöðlunar með góðum árangri. Þessi nálgun færir rekstraráhersluna frá upphaflegum innkaupakostnaði yfir í langtíma hagræðingu á kostnaði á hella, sem gerir áhöfnum kleift að laga sig að mismunandi dálkstærðum með því að nota eina, sameinaða birgðaskrá.
Fjölhæfni knýr arðsemi: Stillanleg kerfi leyfa einni spjaldskrá til að mynda margar dálkavíddir, sem dregur verulega úr þörfinni fyrir sérsniðna framleiðslu á staðnum.
Ending og sveigjanleiki: Stálrammar veita yfirburða steypuþrýstingsþol, sem tryggir lágmarks sveigju og hágæða frágang yfir hundruð hellulota.
Stuðning og rist samhæfni: Nútíma stillanlegir dálkar verða að tengjast óaðfinnanlega við lárétta plötur rist skipulag (td 8x8' og 10x8' stillingar) fyrir samhangandi lóðrétt til lárétt burðarvirki.
Geta birgja skiptir máli: Samstarf við sannprófaðan stálgrindmótunarframleiðanda tryggir aðgang að nákvæmum framleiðsluvikmörkum og mikilvægum verkfræðiaðstoð.
Skipulag ræður velgengni: Raunveruleg skilvirkni þessara kerfa byggir á réttri nýtingu krana, flutningum á staðnum og þekkingu áhafna á einingasamsetningu, þar á meðal vinnuvistfræði eins og staðsetningar handfanga.
Viðskiptamálið fyrir stillanlega stálgrindarsúlumótun
Til að velja rétta lóðrétta myndunarkerfið þarf að skilgreina ströng grunnviðmið fyrir árangur áður en það er virkjað. Aðal mæligildi eru minnkun hringrásartíma, steypuáferðargæði og langtíma hagræðingu á kostnaði á steypu. Byggingarsteypa krefst óaðfinnanlegra samskeyti og engin hneigð, á meðan burðarsteypa setur hraðri afhreinsun og miklu magni í forgang. Mat á þessum mælingum tryggir að valið kerfi sé í takt við verkefnaáætlanir, framboð krana og færnistig vinnuafls. Þegar verktakar treysta á úreltar aðferðir gleypa þeir falinn kostnað með of mikilli plástra, mölun og förgun efnis.
Kerfissamanburður: Stillanleg mát vs. Fixed Steel vs Slip formwork
Föst stálmótunarkerfi krefjast mikillar eiginfjárkröfur og bjóða upp á núllvíddarsveigjanleika. Þeir skara aðeins fram úr í verkefnum með eins, síendurteknar súlustærðir, svo sem gríðarstór bílastæði eða staðlað iðnaðarmannvirki. Kraftmikil sleðamótun veitir stöðuga lóðrétta framvindu en krefst strangs uppsetningartíma, óslitinnar steypuafgreiðslu og mjög sérhæfðs vinnuafls. Stillanleg mátskipulag býður upp á besta jafnvægið fyrir háhýsi í atvinnuhúsnæði og íbúðarhúsnæði. Þeir skila hraða kerfisbundinna kerfa á sama tíma og leyfa hraða endurúthlutun rúmfræði. Áhafnir geta endurstillt spjaldstærðir handvirkt án þess að bíða eftir sérsniðnum áfyllingarplötum eða smíði utan staðar.
Formwork System
Uppsetningarhraði
Mál sveigjanleiki
Vinnuskilyrði
Tilvalin umsókn
Föst stálmótun
Hratt (háð krana)
Engin
Hefðbundið búnaðaráhöfn
Mjög endurteknir, eins dálkar
Slip formwork
Stöðugt
Lágt
Sérhæfðir tæknimenn
Síló, stórir kjarna, samfelldir hellir
Stillanlegt mát stál
Hratt (handvirkt eða krana)
Hátt (50 mm stig)
Almennir smiðir/verkamenn
Háhýsi, mismunandi gólfmyndir, atvinnuhúsnæði
Efnislegt langlífi vs. stofnfjárútgjöld
Verktakar vega oft mikinn fyrirframkostnað stálkerfa á móti hraðri niðurbroti timburs og krossviðs. Timbur þarf stöðugt að skipta um, keyra upp efnisúrgang og förgunargjöld. Stálrammar sem eru endurnýttir í miklum mæli ná hraðri arðsemi í stórum eða fjölfasa verkefnum. Kostnaður á hverja útreikning lækkar verulega eftir fyrstu tugi lotanna. Stálgrindur viðhalda burðarvirki í hundruðum hella, sem útilokar falinn kostnað við að skipta um mótun í miðju verki og tilheyrandi niður í miðbæ. Öflugur stálgrind kemur í veg fyrir að brúnin klofni og rakaupptöku sem hrjáir hefðbundin krossviðarkerfi.
Að sigrast á vinnuþvingunum
Faglærðir smiðir eru sífellt fátækari og dýrari í byggingargeiranum. Staðlaðir, eininga íhlutir draga úr trausti á sérhæfðri trésmíði. Vinnuþörfin færist yfir í hraðari, endurtekin samsetningarverk. Áhafnir nota fastan vélbúnað og samþætta jöfnunartengi til að læsa spjöldum fljótt saman. Þessi staðlaða nálgun flýtir fyrir námsferlinum, sem gerir almennum verkamönnum kleift að ná nákvæmum víddarvikmörkum á öruggan og skilvirkan hátt. Með því að fjarlægja þörfina á að mæla, klippa og festa sérsniðnar timburform, geta yfirmenn á staðnum haldið uppi árásargjarnri tímaáætlun, jafnvel með minna reyndum vinnuafli.
Kjarnamatsmál fyrir mátvegg- og súlumótun
Burðargetu og sveigjumörk
Leyfilegur þrýstingur úr ferskri steypu ræður hellingshraða og nýtingu dælubílsins. Staðlað stillanleg kerfi verða að þola þrýsting á bilinu 60 kN/m² í 90+ kN/m². Stífleiki stálgrindar kemur í veg fyrir hneigð og útblástur við hraðan hella. Öflugir láréttir boltaflansar halda forminu ferningi undir gríðarlegu hliðarálagi. Þessi stífleiki er sérstaklega mikilvægur þegar notaður er sjálfþjappandi steypu (SCC), sem beitir fullum vökvaþrýstingi á neðri hluta formformsins. Ef kerfi skortir nauðsynlega stífleika, krefst steypubeygjunnar sem myndast dýra og tímafreka slípun til úrbóta.
Tegund steinsteypu
Hellishraði (m/klst.)
Væntanlegur hliðarþrýstingur
Nauðsynleg mótunargeta
Venjuleg blanda (lægð 4-6')
2,0 - 3,0
45 - 60 kN/m²
60 kN/m² Lágmark
High-Slump Blanda
3,0 - 5,0
60 - 75 kN/m²
80 kN/m² Lágmark
Sjálfþéttandi steypa (SCC)
Ótakmarkað
Full Hydrostatic (allt að 100+ kN/m²)
90+ kN/m² Heavy Duty
Stillanlegur vélbúnaður og klemmuverkfræði
Aflfræði stillanleika skilgreinir fjölhæfni kerfisins á þilfari. Skörandi spjöld, samþætt bindigöt og sérhæfðar súluklemmur leyfa hraðar víddarbreytingar. Þröngar stálsúluklemmur virka fullkomlega fyrir þéttar úthreinsanir og stigvaxandi handvirkar uppsetningar. Þungvirkar eininga fjölklemmur veita yfirburða læsingarkrafti fyrir gríðarlegar kranalyftingar. Stöðluð stigasvið, venjulega 50 mm eða 2 tommu stillingar, mæta mismunandi byggingarforskriftum án þess að þurfa sérsniðnar áfyllingarplötur. Þessi sveigjanleiki gerir máta vegg- og súlumótun sem er mjög aðlögunarhæf yfir mismunandi byggingarsvæði, sem gerir sama birgðum kleift að skipta úr þungum kjallarasúlum yfir í mjóar efri hæðarstoðir.
Meðhöndlun, vinnuvistfræði og uppsetning
Líkamleg hönnun hefur bein áhrif á hringrásartíma og þreytu starfsmanna. Innbyggt, þægilega staðsett burðarhandföng leyfa öruggari handvirkri lyftingu og staðsetningu. Jöfnunartengi og fastbúnaður koma í veg fyrir að íhlutir týnist á uppteknum þilförum. Síður með takmarkað framboð á krana njóta góðs af stillingum sem hægt er að flytja með mönnum. Aftur á móti flýtir fyrir kranaháð klíkumyndun framleiðslu á opnum stöðum með því að færa heilu súlubúrin í einu vali. Vistvæn sjónarmið, eins og hlutfall þyngdar og styrks spjaldanna og auðvelt að slá á klemmurnar, gegna stóru hlutverki við að viðhalda daglegum framleiðnimarkmiðum.
Að passa kerfið við forritið
Háreistar steypumótunarlausnir
Háhýsi býður upp á mikla vindálag, hraðvirkar kröfur um slípun og flóknar öryggissamþættingar. Stillanlegar stálsúlur viðhalda plumbness og burðarvirki yfir heilmikið af lóðréttum lyftum. Þeir verða að samþættast óaðfinnanlega við klifurkerfi og jaðaröryggisskjái. A sannað háhýsa steypumótunarlausn tryggir einnig samþættingu burðarvirkisins við lárétt plötukerfi í atvinnuskyni. Samsvörun lóðrétt form með 8x8' og 10x8' rist skipulagi tryggir einhlítar hellubreytingar og útilokar hættulegar eyður á viðmóti plötu til dálks. Hæfni til að hjóla þessum formum hratt upp án þess að taka allt búrið í sundur er mikilvægt til að viðhalda þéttri áætlun frá gólfi til hæðar.
Flókin rúmfræði og fjölhæf forrit
Verkefni eru sjaldan aðeins með venjulegum ferhyrndum eða rétthyrndum dálkum. Sama spjaldið verður að skipta yfir í brúnsúlur, gatnamót á veggjum og klippuveggi. Framkvæmd hringlaga bullnose dálkaeiginleika krefst sérstakra spjaldasamsetninga. Þegar notað er hringlaga stálsúlumótun verða áhafnir alltaf að byrja og enda við hlið lárétts boltaflans til að viðhalda samfellu burðarvirkisins og koma í veg fyrir að steypu lekur við milliliðamótin. Einingakerfi kerfisins gerir verktökum kleift að meðhöndla L-laga eða T-laga dálka með því einfaldlega að endurstilla staðlaða spjöld með sérhæfðum innri og ytri hornalörum.
Aðferðafræði við uppsetningarröð
Takmörkuð aðgangssvæði ráða tilteknum samsetningaraðferðum. Hin hefðbundna „einhliða í einu“ virkar best þegar þröngar stálsúluklemmur eru notaðar í þröngum rýmum. Þessi handvirka aðferð gerir áhöfnum kleift að þræða járnstöng og skoða innfellingar auðveldlega. Forsamsettar fjögurra hliða búrlyftur bjóða upp á mikla hraðakosti. Hins vegar krefst þessi aðferð fullnægjandi kranagetu, strangar innri spelkur og strangar stöðugleikareglur til að koma í veg fyrir að búrið renni við lyftuna.
Hreinsaðu og undirbúið steypusparnaðinn eða grunnskipulagslínuna.
Berið hágæða formlosunarefni á spjaldið.
Settu fyrstu tvö aðliggjandi spjöld til að mynda L-form, festu hornið með jöfnunarklemmum.
Pípuðu L-laga samsetninguna og festu hana með ýttu stuðlum sem festir eru við plötuna.
Bindið járnstöngina og settu upp allar nauðsynlegar rafmagns- eða pípulagnir.
Lokaðu súlunni með því að festa hinar tvær spjöldin sem eftir eru og tryggðu að allir láréttir boltaflansar séu þéttir.
Framkvæmdu lokaathugun og sannreyndu að allar klemmur og bindistangir séu að fullu tengdir áður en þú leyfir að hella.
Athugun á stálsúlumótunarbirgi
Framleiðsluþol og gæðatrygging
Mikilvægar framleiðslustaðlar aðgreina áreiðanleg kerfi frá hættulegum skuldbindingum. Vélfærasuðu nákvæmni tryggir að spjöld séu fullkomlega samræmd án þvingaðra bila. Heitgalvaniserun veitir yfirburða tæringarþol samanborið við grunndufthúð. Háþéttni krossviður eða samsett frammi gæði ræður endanlegri steypuáferð. Samstarf við virtan Framleiðandi stálgrindar kemur í veg fyrir ónákvæmni í víddum. Lágflokkar birgjar afhenda oft skekkta ramma, sem blandast saman í gríðarlegt vinnuafl og misskipting í uppbyggingu á staðnum. Þegar spjöld standa ekki í sléttu, lekur steypipasta meðan á steypunni stendur, sem skapar honeycombing sem krefst dýrrar burðarplástra.
Gildi OEM Formwork Design Service
Forsmíðaverkfræði útilokar getgátur og kemur í veg fyrir breytingar á vettvangi. A hæfur OEM mótunarhönnunarþjónusta veitir alhliða þrívíddarlíkön og nákvæma áætlanagerð fyrir hellara. Þeir afhenda sérsniðnar tengingarupplýsingar fyrir flóknar rúmfræði og útvega stimplaðar verkfræðiteikningar. Þessi tækniskjöl eru nauðsynleg til að uppfylla öryggisreglur og tryggja að áhöfn svæðisins skilji nákvæmar hleðsluleiðir og styrkingarkröfur fyrir fyrsta hella. Réttur verkfræðilegur stuðningur hámarkar einnig pallborðsbirgðina og tryggir að þú leigir ekki eða kaupir meiri búnað en nauðsynlegt er fyrir hellalotuna.
Áreiðanleiki aðfangakeðju og tækniaðstoð
Tækjaskortur stöðvar framleiðslu samstundis. Metið a birgir stálsúlumótunar byggt á birgðadýpt þeirra og framboði á varahlutum. Skipta þarf um brotnar klemmur eða tapaðar bindistangir innan 24 klst. Tækniþjálfun á staðnum er ekki síður mikilvæg. Birgjar verða að útvega fulltrúa á vettvangi til að þjálfa áhafnir um rétta samsetningu, afnámsaðferðir og öryggisreglur á fyrstu verkstigum. Geta birgja til að afhenda viðbótarspjöld meðan á áætlunarhröðun stendur getur gert eða brotið arðsemi verkefnis.
Innleiðingaráhætta og mótvægisaðgerðir
Vefflutningar og krananýting
Kranafíkn skapar alvarlega flöskuhálsa þegar stór samsett súluform eru flutt. Ef turnkraninn er upptekinn af stálbyggingu eða efnishleðslu stöðvast lóðrétt framvinda. Innleiða stranga lyftuáætlanagerð til að forgangsraða hreyfingu á formum á annatíma. Notaðu rúllandi mótunarvagna þar sem við á til að færa súlur lárétt án kranaaðstoðar. Veldu tvinnkerfi sem leyfa handvirkt aflífun og flutning þegar kranatími er ekki tiltækur. Rétt sviðsetning á flísuðum spjöldum kemur í veg fyrir ringulreið á þilfari og heldur aðgangsleiðum hreinum fyrir önnur störf.
Grid Sameining og Alignation Villur
Festing súlna í lárétt, einingalaga plötustoðarnet getur valdið uppsöfnuðum misskiptingum. Minniháttar frávik við botninn margfaldast eftir því sem burðarvirkið hækkar, sem leiðir til lyftustokka eða utanhúss. Framfylgja kerfisbundnum úttektum á leysirjöfnun fyrir hverja hella. Notaðu innbyggða spelkumillistykki til að læsa súlum stíft inn í plötugrindina. Framfylgja ströngum útlitsathugunum gegn þrívíddarlíkani verkfræðingsins til að sannreyna nákvæma staðsetningu. Push-pull stuðlar verða að vera festir í fasta steypu, aldrei í grænar hellur án viðeigandi álagsdreifingarplötu.
Áhafnarþjálfun og samsetningarvillur
Óviðeigandi uppsetning bindi, gallaðar flanstengingar með boltum eða ófullnægjandi klemmuspenna leiðir til steypuseytingar eða skelfilegrar burðarvirkisbilunar. Leyfðu söluaðila sýnikennslu á staðnum áður en samsetning hefst. Settu upp staðlaða gátlista fyrir hella sem krefjast afskráningar frá umsjónarmanni svæðisins. Notaðu kerfi með sjónrænum læsingarvísum svo eftirlitsmenn geti sannreynt tengingu klemmu úr fjarlægð. Þjálfun ætti einnig að ná yfir rétta röð til að slá á eyðublöðin til að koma í veg fyrir skemmdir á grænu steypuhornunum.
Viðhalds-, þrif- og geymslureglur
Steypuuppsöfnun og ryð rýra mótunarhliðina og tengipunkta, sem dregur verulega úr líftíma kerfisins. Nánari upplýsingar um strangar samskiptareglur fyrir umsókn um eyðublað fyrir hverja hella. Framfylgdu venjum við hreinsun eftir ræmur með því að nota viðeigandi skrapa sem ekki skera spjaldið sem snýr. Settu upp viðeigandi dungeir fyrir geymslu utan árstíðar, haltu spjöldum upphækkuðum og varin fyrir standandi vatni til að koma í veg fyrir tæringu á ramma. Hreinsa og smyrja spennustangir og rær reglulega til að koma í veg fyrir að þráður bindist við samsetningu.
Niðurstaða
Stillanleg stálgrindarsúlumótun stendur sem stefnumótandi eign fyrir verktaka sem einbeita sér að miklu magni, endurtekinni eða burðarmikilli steypuvinnu. Það útilokar sóun á timburkerfum á sama tíma og veitir sveigjanleika í vídd sem fastar stálform skortir. Til að velja rétta kerfið á stuttan lista þarf að greina verkefniskvarða þinn, nauðsynlegar dálkaafbrigði og tiltæka kranagetu. Með því að staðla lóðrétta mótunarferlið fá verktakar fyrirsjáanlegan lotutíma og yfirburða steypuáferð.
Biðjið um staðfest burðargögn frá framleiðendum til að tryggja samhæfni við fyrirhugaða helluhraða og hönnun steypublöndunnar.
Skipuleggðu sýnikennslu fyrir samsetningu til að meta vinnuvistfræði klemma, þyngd spjaldsins og almenna notkunarvelferð fyrir tiltekið vinnuafl þitt.
Byrjaðu á ítarlegri kostnaðargreiningu með birgjum á stuttum lista til að mæla langtíma arðsemi á móti stofnfjárútgjöldum.
Staðfestu verkfræðilega stuðningsgetu birgjans og tryggðu að þeir geti útvegað stimplaðar teikningar og þrívíddarlíkön fyrir flóknar umbreytingar.
Algengar spurningar
Sp.: Hver er hámarks þrýstingsstillanleg stálsúluform sem þolir fersk steinsteypu?
A: Stöðluð stillanleg stálsúlumótun þolir venjulega ferskan steinsteypuþrýsting á bilinu 60 kN/m² og 90 kN/m². Afkastamikil kerfi geta farið yfir 100 kN/m². Leyfilegur hámarksþrýstingur ræður leyfilegum helluhraða, sérstaklega þegar notuð er sjálfþéttandi steypa (SCC) sem hefur fullan vatnsstöðuþrýsting.
Sp.: Hvernig stillir þú mál á mát stálsúluformi?
A: Málin eru stillt með því að nota skarast spjöld með skjögurum bindigötum. Áhafnir renna spjöldunum í þá breidd sem krafist er og festa þau með sérhæfðum læsingum og þungum bindistangum. Þetta útilokar þörfina fyrir sérsniðnar timburfyllingarplötur.
Sp.: Er hægt að nota stillanlega stálgrind fyrir bæði veggi og súlur?
A: Já, mát stálplötur eru hannaðar fyrir tvínota notkun. Með því að nota réttar hornlamir, jöfnunartengi og veggfestingar er hægt að endurstilla sama spjaldið sem notað er fyrir súlur til að mynda beina veggi, skera veggi og kjarnabyggingar.
Sp.: Hvernig samþættist þetta kerfi við lárétta hnitanetsskipulag?
A: Stillanleg súluform samþættast við grindarrist í plötum með hönnuðum umbreytingarfestingum og spelkum. Þetta tryggir að lóðrétta súlan samræmist fullkomlega stöðluðu 8x8' eða 10x8' láréttum uppstillingum, skapar einhæfa uppbyggingu og kemur í veg fyrir eyður á viðmóti plötunnar.
Sp.: Hvaða viðhald er nauðsynlegt til að tryggja langlífi stálgrindmótunar?
A: Venjulegt viðhald felur í sér að bera á hágæða formlosunarefni áður en hellt er, skafa strax af steypusvetti eftir að hafa verið eytt og skoða krossviður eða samsett yfirborð með tilliti til skemmda. Ramma ætti að geyma á dunage til að koma í veg fyrir tæringu á jarðraka.
Yancheng Lianggong Formwork Co., Ltd, stofnað árið 2010, er brautryðjandi framleiðandi sem aðallega stundar framleiðslu og sölu á formwork & scaffolding.
 한국어
 Tiếng Việt
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 العربية
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 日本語
 Nederlands
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 ဗမာစာ
 தமிழ்
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 नेपाली
 latviešu
 অসমীয়া
 Беларуская мова
 Български
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 íslenska
 Türkmençe