কংক্ৰিট কিউৰিং অপেক্ষাৰ সময়ে বহুমহলীয়া নিৰ্মাণত জটিল পথ নিৰ্ধাৰণ কৰে, যাৰ ফলত স্লেব চক্ৰৰ সময় প্ৰকল্প ডেলিভাৰীৰ বাবে প্ৰাথমিক বটলনেক হৈ পৰে। পৰম্পৰাগত ফৰ্মৱৰ্ক ছেটআপসমূহৰ বাবে ৭ৰ পৰা ১৪ দিনৰ বাবে সম্পূৰ্ণ চিস্টেম লক-আপৰ প্ৰয়োজন হয়। ইয়াৰ ফলত অচল সামগ্ৰীৰ তথ্যত মূলধন আৱদ্ধ হৈ পৰে, পৰৱৰ্তী ব্যৱসায়ত বিলম্ব হয় আৰু পুনৰাবৃত্তিমূলক সমাবেশ আৰু ভাঙি পেলোৱাৰ সৈতে জড়িত শ্ৰমৰ খৰচ বৃদ্ধি পায়। ঠিকাদাৰসকলক গাঁথনিগত অখণ্ডতা বা শ্ৰমিকৰ সুৰক্ষাৰ লগত আপোচ নকৰাকৈ এই প্ৰক্ৰিয়া ত্বৰান্বিত কৰিবলৈ এক নিৰ্ভৰযোগ্য পদ্ধতিৰ প্ৰয়োজন।
ড্ৰপহেড ব্যৱস্থাটোৱে আৰম্ভণিৰ আংশিক ষ্ট্ৰিপিঙৰ বাবে বিশেষভাৱে ডিজাইন কৰা এটা গাঁথনিগত অভিযান্ত্ৰিক সমাধান হিচাপে কাম কৰে। মূল্যায়ন আৰু কাৰ্যকৰী কৰা ক ড্ৰপহেড স্লেব ফৰ্মৱৰ্ক
ত্বৰান্বিত চক্ৰৰ সময়: ড্ৰপহেড ব্যৱস্থাই আংশিক ষ্ট্ৰিপিং সক্ষম কৰে, সম্ভাৱনাময়ভাৱে মজিয়াৰ পৰা মজিয়ালৈ নিৰ্মাণৰ সময়সূচী ২০% পৰ্যন্ত হ্ৰাস কৰে।
ডেক পেনেল আৰু বিমসমূহ আগতীয়াকৈ আঁতৰাই পেলোৱাৰ ফলত পৰৱৰ্তী ঢালি দিয়া সময়ত তৎক্ষণাত পুনৰ ব্যৱহাৰৰ অনুমতি পোৱা যায়, যাৰ ফলত ঠাইতে প্ৰয়োজনীয় ফৰ্মৱৰ্ক তথ্যৰ মুঠ আয়তন বহু পৰিমাণে হ্ৰাস পায়।
ক'ড-কম্প্লাইয়েণ্ট শ্ব'ৰিং: চিস্টেমে নিৰাপদে উলম্ব প্ৰপসমূহক নিৰ্ধাৰিত ৭–১৪ দিনৰ বাবে (স্পেন আৰু স্থানীয় ক'ডৰ ওপৰত নিৰ্ভৰ কৰি) ঠাইত এৰি দিয়ে আৰু অনুভূমিক উপাদানসমূহ মুক্ত কৰে।
যোগানকাৰীৰ মূল্যায়ন: সঠিক মডিউলাৰ ষ্টীল স্লেব ফৰ্মৱৰ্ক যোগানকাৰী নিৰ্বাচন কৰিবলৈ কেৱল উপাদানৰ মানদণ্ডই নহয়, কিন্তু তেওঁলোকৰ অভিযান্ত্ৰিক সমৰ্থন আৰু ফৰ্মৱৰ্ক কাৰিকৰী পৰিকল্পনা সেৱাৰ গভীৰতা মূল্যায়ন কৰিব লাগিব।
আৰম্ভণিৰ ষ্ট্ৰিপিঙৰ বলবিজ্ঞান: পৰম্পৰাগত বনাম ড্ৰপহেড ব্যৱস্থা
পৰম্পৰাগত মুঠ-ষ্ট্ৰিপিং পদ্ধতিয়ে নিৰ্মাণ স্থানত উল্লেখযোগ্য কাৰ্য্যকৰী ড্ৰেগ সৃষ্টি কৰে। এই পুৰণি ছেটআপসমূহত প্ৰপ, বিম, আৰু পেনেলসমূহ গাঁথনিগতভাৱে আন্তঃনিৰ্ভৰশীল হৈ থাকে। কংক্ৰিটৰ ফলকখনে সম্পূৰ্ণ ডিজাইন শক্তি লাভ নকৰালৈকে ইহঁত একেলগে বন্ধ হৈ থাকিব লাগিব। এই অপেক্ষাৰ সময়ছোৱাই এমইপি ৰাফ-ইন আৰু ফ্ৰেমিংকে ধৰি পৰৱৰ্তী ট্ৰেডৰ অগ্ৰগতি বন্ধ কৰি দিয়ে। ই ঠিকাদাৰসকলক একাধিক মহলাত অবিৰতভাৱে ঢালি দিয়াৰ সময়সূচী বজাই ৰাখিবলৈ বিপুল পৰিমাণৰ ডুপ্লিকেট সঁজুলি ক্ৰয় বা ভাড়ালৈ ল’বলৈ বাধ্য কৰে। যেতিয়া সমগ্ৰ ডেকখন লক হৈ থাকে, তেতিয়া ক্ৰেনৰ সময় বাল্ক মেটেৰিয়েল ট্ৰেন্সফাৰৰ বাবে অপেক্ষা কৰি নষ্ট হয়, আৰু লেবাৰ ক্ৰুৱে ডাউনটাইমৰ অভিজ্ঞতা লাভ কৰে।
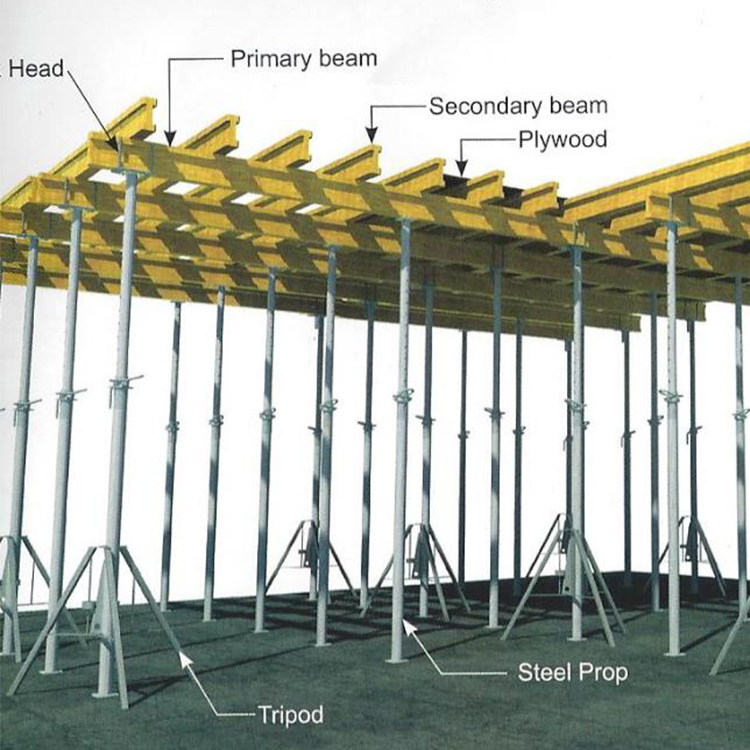
ড্ৰপহেড ব্যৱস্থাই এই চক্ৰ সময়ৰ বটলনেকটো পোনপটীয়াকৈ সমাধান কৰে। মূৰটো কেইচেণ্টিমিটাৰমান তললৈ নমাই দিলে প্ৰাথমিক বীম আৰু চফিট পেনেলবোৰ মুক্ত হয়। এই ড্ৰপ সাধাৰণতে ৫০ মিলিমিটাৰৰ পৰা ১০০ মিলিমিটাৰলৈকে হয়। এই ক্ৰিয়াৰ সময়ত কেন্দ্ৰীয় প্ৰপটো সম্পূৰ্ণৰূপে অবিক্ষিপ্ত হৈ থাকে। ই কংক্ৰিটৰ ফলকৰ সৈতে অবিৰত, সক্ৰিয় সংস্পৰ্শত থাকে। এই যান্ত্ৰিক কাৰ্য্যই অনুভূমিক ছাঁচবোৰক উলম্ব বোজা-বহনকাৰী সমৰ্থনৰ পৰা নিৰাপদে পৃথক কৰে। উলম্ব শ্ব’ৰিঙৰ পৰা অনুভূমিক ডেক পৃথক কৰি ক্ৰুসকলে কিউৰিং কংক্ৰিটৰ গাঁথনিগত সমৰ্থনত ব্যাঘাত জন্মাব নোৱাৰাকৈ প্লাইউড বা ষ্টীলৰ ফেচিংটো ষ্ট্ৰিপ কৰিব পাৰে।
শ্ৰমিকসকলে অতি গঠনমূলক ইৰেকচন আৰু এছেম্বলি ক্ৰম অনুসৰণ কৰে। এই গ্ৰাউণ্ড-আপ এছেম্বলি পদ্ধতিয়ে উচ্চতাত কাম কৰাটো কম কৰে আৰু সামগ্ৰিক সংস্থাপন সময়ৰেখা ত্বৰান্বিত কৰে। প্ৰামাণিক কাৰ্য্যপ্ৰবাহত অন্তৰ্ভুক্ত কৰা হৈছে:
উলম্ব তীৰসমূহ স্থাপন কৰা আৰু ড্ৰপহেডসমূহক প্ৰয়োজনীয় ডেকৰ উচ্চতালৈ সমতল কৰা।
তলৰ মজিয়াৰ পৰা ড্ৰপহেড ৰিচিভাৰসমূহত প্ৰাথমিক গ্ৰীড বিমসমূহ সংস্থাপন কৰা।
প্ৰাথমিক গ্ৰীডৰ ওপৰেৰে গৌণ বিম বা মডিউলাৰ পেনেলসমূহ স্থাপন কৰা।
সকলো উপাদান সুৰক্ষিত কৰা আৰু ৰিবাৰ বান্ধি লোৱাৰ আগতে উপযুক্ত ফৰ্ম মুক্তি এজেন্ট প্ৰয়োগ কৰা।
আংশিক ষ্ট্ৰিপিং এটা পৰ্যায়ক্ৰমে গাঁথনিগত প্ৰক্ৰিয়া হিচাপে কাম কৰে। ই সম্পূৰ্ণ ষ্ট্ৰিপিঙৰ পৰা সম্পূৰ্ণ পৃথক। পদাৰ্থ বিজ্ঞানত ড্ৰপ পৰ্যায়ত স্লেবৰ বোজা সম্পূৰ্ণৰূপে উলম্ব পাৰলৈ স্থানান্তৰ কৰাটো জড়িত হৈ থাকে। এই লোড ট্ৰেন্সফাৰে অনুভূমিক ছাঁচবোৰ নিৰাপদ, দ্ৰুতভাৱে আঁতৰোৱাৰ অনুমতি দিয়ে। তাৰ পিছত শ্ৰমিকসকলে এই পেনেলসমূহ পৰিষ্কাৰ, পৰিবহণ আৰু পৰৱৰ্তী মহলাত পুনৰ সংস্থাপন কৰিব পাৰে, যেতিয়া মূল স্লেবখন নিৰাপদে কুয়াৰিং হৈ থাকে। এই পৰ্যায়ক্ৰমে পন্থাটোক ওপৰলৈ গতি কৰি ৰাখে, কংক্ৰিট প্লেচমেণ্ট ক্ৰুৰ গতিৰ সৈতে মিল খায়।
স্কেলেবিলিটিয়ে পুনৰাবৃত্তিমূলক মজিয়াৰ প্লেটত যিকোনো সঁজুলিৰ পছন্দৰ সফলতা নিৰ্ধাৰণ কৰে। গ্ৰীডৰ মাত্ৰাসমূহ প্ৰামাণিককৰণে শ্ৰমিকৰ পৰিচিতি আৰু দৈনিক আউটপুট ত্বৰান্বিত কৰে। এটা নিৰ্ভৰযোগ্য ৰূপায়ণ কৰা উচ্চ-উচ্চ স্লেব ফৰ্মৱৰ্ক সমাধানে
আপুনি আগতীয়া ষ্ট্ৰিপিং বৈশিষ্ট্যক পোনপটীয়াকৈ ইনভেণ্টৰী হ্ৰাসলৈ মেপ কৰিব পাৰে। বহুমহলীয়া চাইকেল চলোৱাত প্ৰায়ে কাৰ্যক্ষমতা সৰ্বাধিক কৰিবলৈ এটা নিৰ্দিষ্ট সঁজুলিৰ অনুপাত ব্যৱহাৰ কৰা হয়। ঠিকাদাৰসকলে সঘনাই ০.৫ ছেটৰ পেনেলৰ কাষত ১টা প্ৰপছৰ ছেট নিয়োগ কৰে। এই কৌশলৰ অৰ্থ হ'ল আপুনি শ্ব'ৰিং কৰা আধা মজিয়াৰ বাবেহে পৰ্যাপ্ত পেনেলৰ প্ৰয়োজন। পেনেলবোৰে দ্ৰুতগতিত ওপৰলৈ চক্ৰান্ত কৰে আৰু প্ৰপবোৰ পিছফালে থাকে যাতে কিউৰিং স্লেববোৰক সমৰ্থন কৰে। অনুভূমিক সামগ্ৰীৰ এই হ্ৰাসে ট্ৰাকিং লজিষ্টিক, লেডাউন গজৰ প্ৰয়োজনীয়তা, আৰু ক্ৰেন উত্তোলন চক্ৰ কমাব পাৰে।
শ্ৰম দক্ষতাত এৰগ’নমিক্সে ব্যাপক ভূমিকা পালন কৰে। আপুনি পেনেলসমূহৰ ওজন-লোড-ক্ষমতা অনুপাত মূল্যায়ন কৰিব লাগিব। লঘু, মডিউলাৰ উপাদানসমূহে ক্ৰেনৰ নিৰ্ভৰশীলতা যথেষ্ট হ্ৰাস কৰে। ইহঁতে শ্ৰমিকৰ ক্লান্তি কমায় আৰু দৈনিক স্থাপনৰ হাৰ উন্নত কৰে। আধুনিকক একত্ৰিত কৰা কংক্ৰিট স্লেব ফৰ্মৱৰ্ক চিস্টেমে
ওজনৰ বাহিৰেও সংযোগ ব্যৱস্থাবোৰ গুৰুত্বপূৰ্ণ। সংহত ৱেজ লক বা সৰল পিন সংযোগ ব্যৱহাৰ কৰা ব্যৱস্থাপ্ৰণালীয়ে পৰম্পৰাগত বল্টযুক্ত সংযোগৰ তুলনাত সমাবেশ প্ৰক্ৰিয়া দ্ৰুত কৰে। যেতিয়া শ্ৰমিকসকলে এটা হাতুৰীৰ আঘাতেৰে এটা পেনেল সুৰক্ষিত কৰিব পাৰে, তেতিয়া ১০,০০০ বৰ্গফুটৰ ডেক এটাৰ ওপৰেৰে সঞ্চিত সময়ৰ সঞ্চয় যথেষ্ট হৈ পৰে। এই সৰু সৰু এৰগ'নমিক বিৱৰণসমূহৰ মূল্যায়নে গড় ব্যৱস্থাসমূহক উচ্চ-কাৰ্য্যক্ষমতা সমাধানৰ পৰা পৃথক কৰে।
গাঁথনিগত অনুসৰণ আৰু ষ্ট্ৰিপিং সময়ৰ মানদণ্ড
নিৰ্দিষ্ট ক'ডৰ প্ৰয়োজনীয়তাই প্ৰতিটো প্ৰকল্পত ফৰ্মৱৰ্ক আঁতৰোৱাটো নিয়ন্ত্ৰণ কৰে। ACI 347 বা IS 456 ৰ দৰে মানদণ্ডই গাঁথনিগত উপাদানৰ ওপৰত ভিত্তি কৰি নূন্যতম নিৰাময় সময় নিৰ্ধাৰণ কৰে। স্লেব চফিট পেনেলসমূহ সাধাৰণতে আঁতৰোৱাৰ আগতে নূন্যতম ৩ দিনৰ প্ৰয়োজন হয়। স্লেব প্ৰপছৰ বাবে ৭ৰ পৰা ১৪ দিনৰ প্ৰয়োজন হয়, যিটো স্পেনৰ জোখ ৪.৫ মিটাৰৰ ওপৰত নে তলত তাৰ ওপৰত বহু পৰিমাণে নিৰ্ভৰ কৰে। বিপৰ্যয়জনক গাঁথনিগত বিফলতা প্ৰতিৰোধ কৰিবলৈ আৰু কংক্ৰিটৰ ডেকৰ দীৰ্ঘম্যাদী সেৱাযোগ্যতা নিশ্চিত কৰিবলৈ আপুনি এই স্থানীয় সংহিতাসমূহ মানি চলিব লাগিব।
কাষৰীয়া গাঁথনিগত উপাদানসমূহৰ বাবে বিস্তৃত ষ্ট্ৰিপিং সময়সীমা বুজিলে আপোনাৰ সময়সূচী সঠিক কৰি ৰাখে। তলৰ তালিকাখনে বেছিভাগ বাণিজ্যিক নিৰ্মাণ স্থানত ব্যৱহৃত মানক তুলনামূলক সময়সীমাৰ ৰূপৰেখা দাঙি ধৰে।
গাঁথনিগত উপাদান
ষ্ট্ৰিপিং কণ্ডিচন
নূন্যতম সময়
উলম্ব ফৰ্মৱৰ্ক (স্তম্ভ, দেৱাল)
সম্পূৰ্ণ আঁতৰোৱা
১৬–২৪ ঘণ্টা
স্লেব চফিট পেনেল
ড্ৰপহেড প্ৰপছ সংস্পৰ্শত থাকে
৩ দিন
বিম চফিটছ
তলত এৰি থৈ যোৱা প্ৰপছ
৭ দিন
স্লেব প্ৰপছ (৪.৫ মিটাৰ পৰ্যন্ত স্পেন)
সম্পূৰ্ণ আঁতৰোৱা
৭ দিন
স্লেব প্ৰপছ (৪.৫মিটাৰতকৈ অধিক স্পেন)
সম্পূৰ্ণ আঁতৰোৱা
১৪ দিন
ড্ৰপহেড প্ৰপ এটা ঠাইত এৰি দিলে সক্ৰিয় শ্ব’ৰিং পোৱা যায়। এটা পৰম্পৰাগত প্ৰপ আঁতৰাই ইয়াক সলনি কৰিলে পুনৰ শ্ব’ৰিং সৃষ্টি হয়। ৰিশ্ব’ৰিঙে মাইক্ৰ’-ডিফ্লেকচনৰ গুৰুতৰ বিপদৰ সৃষ্টি কৰে। ইয়াৰ ফলত কংক্ৰিটৰ ফলকত প্ৰাথমিক বয়সৰ মাইক্ৰ’-ক্ৰেকিং হ’ব পাৰে। সক্ৰিয় শ্ব'ৰিঙে অবিৰত সমৰ্থন বজাই ৰাখে, পৰম্পৰাগত ৰিশ্ব'ৰিং পদ্ধতিৰ সৈতে জড়িত বিপজ্জনক লোড স্থানান্তৰৰ ফাঁকসমূহ আঁতৰাই। যেতিয়া এটা প্ৰপ আঁতৰাই সলনি কৰা হয়, তেতিয়া স্লেবখন নিজৰ ওজনৰ অধীনত ক্ষণিকৰ বাবে বিচ্যুত হয়, যিয়ে সম্পূৰ্ণ ডিজাইন শক্তি পোৱাৰ আগতেই গাঁথনিগত মেট্ৰিক্সৰ লগত আপোচ কৰিব পাৰে।
ঠাইতে কংক্ৰিটৰ পৰিপক্কতা পৰীক্ষাই প্ৰাথমিক বয়সৰ পৰ্যাপ্ত সংকোচন শক্তি পৰীক্ষা কৰে। আপুনি ড্ৰপহেড মুক্তি আৰম্ভ কৰাৰ আগতে এই শক্তি নিশ্চিত কৰিব লাগিব। স্লেবত সন্নিৱিষ্ট মেচিউৰিটি চেন্সৰ ব্যৱহাৰ কৰক বা সঠিক তথ্য সংগ্ৰহ কৰিবলৈ চিলিণ্ডাৰ ব্ৰেক কৰক। কেতিয়াও কেৱল অতিবাহিত সময়ৰ ওপৰত নিৰ্ভৰ নকৰিব, কাৰণ পৰিৱেশৰ উষ্ণতা, আৰ্দ্ৰতা আৰু নিৰ্দিষ্ট মিশ্ৰণৰ ডিজাইনে প্ৰকৃত কংক্ৰিটৰ পৰিপক্কতাক বহু পৰিমাণে প্ৰভাৱিত কৰে। উদাহৰণস্বৰূপে, ঠাণ্ডা বতৰৰ ঢালিলে গ্ৰীষ্মকালীন প্লেচমেণ্টৰ তুলনাত নিৰাপদ ষ্ট্ৰিপিং উইণ্ড’খন যথেষ্ট বিলম্বিত কৰিব।
আপোনাৰ যোগানকাৰীৰ অভিযান্ত্ৰিক বিভাগটো হাৰ্ডৱেৰৰ দৰেই গুৰুত্বপূৰ্ণ। 3D মডেলিং, লোড-বেয়াৰিং গণনা, আৰু স্বনিৰ্বাচিত গ্ৰীড পৰিকল্পনাসমূহে অনিয়মিত স্লেব জ্যামিতিসমূহ ফলপ্ৰসূভাৱে নিয়ন্ত্ৰণ কৰে। এজন শক্তিশালী ফৰ্মৱৰ্ক কাৰিকৰী পৰিকল্পনা সেৱাই
উপাদানৰ স্থায়িত্ব মূল্যায়ন কৰাৰ সময়ত আপুনি বস্তুগত ট্ৰেড-অফসমূহৰ মূল্যায়ন কৰিব লাগিব। মডিউলাৰ ষ্টীল ব্যৱস্থাই অধিক বোজা ক্ষমতা আৰু দীঘলীয়া আয়ুস প্ৰদান কৰে। কাঠ বা H20 বিম হাইব্ৰিড ব্যৱস্থাই ওজনৰ বিভিন্ন সুবিধা প্ৰদান কৰে কিন্তু গধুৰ ব্যৱহাৰৰ অধীনত দ্ৰুতভাৱে অৱক্ষয় হ'ব পাৰে। এজন সুনামধন্য ব্যক্তিৰ সৈতে অংশীদাৰিত্ব কৰা মডিউলাৰ ষ্টীল স্লেব ফৰ্মৱৰ্ক যোগানকাৰীয়ে
যোগানকাৰীৰ লজিষ্টিক আৰু তথ্য ব্যৱস্থাপনাইও গুৰুত্বপূৰ্ণ ভূমিকা পালন কৰে। ৰিপ্লেচমেণ্ট পাৰ্ট, অতিৰিক্ত প্ৰপ, বা বিশেষ ফিলাৰ পেনেল কম সময়ৰ ভিতৰতে ডেলিভাৰী কৰাৰ ক্ষমতাই প্ৰকল্পটোক নিৰ্ধাৰিত সময়ত ৰাখে। যোগানকাৰীৰ স্থানীয় চোতালৰ ক্ষমতা আৰু সময়মতে ডেলিভাৰীৰ বাবে তেওঁলোকৰ ট্ৰেক ৰেকৰ্ডৰ মূল্যায়ন কৰা। এটা ব্যৱস্থাপ্ৰণালী ইয়াৰ উপাদানসমূহৰ উপলব্ধতাৰ সমানেই দ্ৰুত।
তদুপৰি যোগানকাৰীয়ে প্ৰদান কৰা ফৰ্ম ফেচিঙৰ মানদণ্ড পৰীক্ষা কৰক। উচ্চ ঘনত্বৰ অভাৰলে (HDO) প্লাইউড বা কম্পোজিট প্লাষ্টিকৰ ফেচিঙে চূড়ান্ত কংক্ৰিটৰ ফিনিচিং নিৰ্ধাৰণ কৰে। যদি স্থাপত্যৰ নিৰ্দিষ্টকৰণৰ বাবে উন্মুক্ত কংক্ৰিটৰ চিলিঙৰ প্ৰয়োজন হয়, তেন্তে যোগানকাৰীয়ে এনে পেনেল প্ৰদান কৰিব লাগিব যিয়ে মসৃণ, দাগমুক্ত পৃষ্ঠ দিয়ে, যাৰ ফলত ব্যয়বহুল ঢালি দিয়াৰ পিছত গ্ৰাইণ্ডিং আৰু পেচিঙৰ প্ৰয়োজনীয়তা কম হয়।
ৰূপায়ণৰ বিপদ আৰু প্ৰশমন কৌশল
ড্ৰপহেড ব্যৱস্থাপ্ৰণালীসমূহে নিৰাপদে কাম কৰিবলৈ নিখুঁত সমাবেশ ক্ৰমৰ প্ৰয়োজন হয়। যোগানকাৰীয়ে প্ৰদান কৰা অন-ছাইট প্ৰশিক্ষণে অনুচিত লক বা অকালতে ড্ৰপিং ৰোধ কৰে। এটা নিৰ্ভৰযোগ্য ড্ৰপহেড স্লেব ফৰ্মৱৰ্ক চিষ্টেমে
ড্ৰপহেডটো হিংস্ৰভাৱে এৰি দিলে কংক্ৰিটৰ স্পেলিং বা পেনেলৰ ক্ষতিৰ আশংকা থাকে। শ্ৰমিকসকলে নিৰ্দিষ্ট ষ্ট্ৰাইকিং সঁজুলি ব্যৱহাৰ কৰি ব্যৱস্থাটো মসৃণভাৱে নমাই দিব লাগিব। ভুলকৈ প্ৰয়োগ কৰা ফৰ্মৱৰ্ক ৰিলিজ এজেণ্টে এই বিপদ বৃদ্ধি কৰে, যাৰ ফলত পেনেলবোৰ কুৰিং কংক্ৰিটৰ লগত লাগি থাকে। ড্ৰপ পৰ্যায়ৰ সময়ত কঠোৰ গুণগত নিয়ন্ত্ৰণে সম্পূৰ্ণ স্লেবৰ পৃষ্ঠ আৰু আপোনাৰ ব্যয়বহুল সঁজুলিৰ তথ্য দুয়োটাকে সুৰক্ষিত কৰে। ক্ৰুৱে পেনেলৰ প্ৰান্তবোৰ ষ্ট্ৰিপিং কৰাৰ লগে লগে পৰিষ্কাৰ কৰিব লাগে যাতে ভৱিষ্যতে একত্ৰিত কৰাত বাধাৰ সৃষ্টি কৰা কংক্ৰিট জমা হোৱাটো ৰোধ কৰিব পৰা যায়।
আপোনাৰ ব্যৱস্থাপ্ৰণালীৰ পছন্দ চূড়ান্ত কৰাৰ আগতে প্ৰান্ত সুৰক্ষাৰ সংহতি মূল্যায়ন কৰক । তলৰ পৰা নিৰাপদ ইৰেকচন পদ্ধতিয়ে OSHA বা আঞ্চলিক সুৰক্ষাৰ আদেশসমূহ মানি চলাটো নিশ্চিত কৰে। এই ব্যৱস্থাই শ্ৰমিকসকলক আগশাৰীৰ পতনৰ বিপদৰ সন্মুখীন নোহোৱাকৈ গাৰ্ডৰেল আৰু পেনেল স্থাপন কৰিবলৈ অনুমতি দিব লাগে। সংহত সুৰক্ষা ধৰা ফেন আৰু পেৰিমিটাৰ পৰ্দাসমূহে প্ৰায়ে মডিউলাৰ স্লেব ব্যৱস্থাৰ সৈতে পোনপটীয়াকৈ বান্ধ খায়, যিয়ে সমগ্ৰ ডেকৰ বাবে এটা বিস্তৃত সুৰক্ষা খাম প্ৰদান কৰে।
বতাহৰ বোজাই আন এক ৰূপায়ণৰ বিপদৰ সৃষ্টি কৰে, বিশেষকৈ উচ্চ গঠনৰ ওপৰত। পেনেলবোৰ এবাৰ খুলি লোৱাৰ পিছত সঠিকভাৱে সুৰক্ষিত নহ’লে ইহঁতে পালৰ দৰে কাম কৰে। ড্ৰপ পৰ্যায়ৰ পিছত ঢিলা পেনেল আৰু বিমসমূহ বান্ধিবলৈ স্পষ্ট প্ৰটোকলসমূহ স্থাপন কৰক। উচ্চ ডেকত কেতিয়াও ৰাতিটোৰ বাবে ষ্ট্ৰিপড অনুভূমিক সামগ্ৰী অসুৰক্ষিত কৰি নাৰাখিব।
উপসংহাৰ
উচ্চ বা বৃহৎ ফুটপ্ৰিণ্ট প্ৰকল্পৰ বাবে ড্ৰপহেড স্লেব ফৰ্মৱৰ্ক এক কঠোৰ প্ৰয়োজনীয়তা হৈয়েই আছে। সূচী সংকোচন আৰু সামগ্ৰী পুনৰ ব্যৱহাৰে যথেষ্ট লাভ দিয়ে। ক্ৰেতাসকলে শক্তিশালী কাৰিকৰী পৰিকল্পনা, পৰীক্ষাযোগ্য লোড ক্ষমতা, আৰু নিৰৱচ্ছিন্ন আংশিক-ষ্ট্ৰিপিং ব্যৱস্থা প্ৰদান কৰা যোগানকাৰীসকলক অগ্ৰাধিকাৰ দিব লাগিব।
আপোনাৰ ষ্ট্ৰিপিং প্ৰক্ৰিয়াত নিৰ্দিষ্ট বটলনেকসমূহ চিনাক্ত কৰিবলে আপোনাৰ বৰ্তমান স্লেব চক্ৰৰ সময়সমূহ অডিট কৰক।
সঠিক বিন্যাস পৰিকল্পনাৰ বাবে সম্ভাৱ্য যোগানকাৰীৰ সৈতে ভাগ-বতৰা কৰিবলৈ আপোনাৰ আগন্তুক প্ৰকল্পৰ বাবে গাঁথনিগত অংকন সংগ্ৰহ কৰক।
চৰ্টলিষ্ট কৰা ফৰ্মৱৰ্ক অভিযন্তাৰ পৰা তুলনামূলক কাৰিকৰী বিন্যাস আৰু চক্ৰ-সময়ৰ প্ৰক্ষেপণৰ অনুৰোধ কৰক।
ড্ৰপ ব্যৱস্থাটো শাৰীৰিকভাৱে মূল্যায়ন কৰিবলৈ আৰু উপাদানৰ ওজন মূল্যায়ন কৰিবলৈ স্থানীয়ভাৱে প্ৰদৰ্শনৰ সময় নিৰ্ধাৰণ কৰক।
FAQ
উত্তৰ: স্লেব চফিট পেনেল আৰু বিম সাধাৰণতে ৩ দিনত ষ্ট্ৰিপ কৰিব পাৰি, যদিহে কংক্ৰিটে প্ৰাথমিক বয়সৰ প্ৰয়োজনীয় শক্তি লাভ কৰে। স্পেন আৰু স্থানীয় গাঁথনিগত সংহিতাৰ ওপৰত নিৰ্ভৰ কৰি উলম্ব প্ৰপবোৰ ৭ৰ পৰা ১৪ দিন ঠাইত থাকিব লাগিব।
উত্তৰ: ব্যৱস্থাটোৱে আংশিক ষ্ট্ৰিপিঙৰ অনুমতি দিয়ে। শ্ৰমিকসকলে অনুভূমিক পেনেল আৰু বিমবোৰ সোনকালে আঁতৰাই পৰৱৰ্তী মহলালৈ লৈ যায়। উলম্ব প্ৰপবোৰ পিছ পৰি থাকে। এই পুনৰ ব্যৱহাৰ চক্ৰই ঠাইত প্ৰয়োজনীয় পেনেলৰ সংখ্যা ভয়ংকৰভাৱে কমাব পাৰে।
প্ৰশ্ন : পোষ্ট-টেনচন স্লেবৰ বাবে ড্ৰপহেড ফৰ্মৱৰ্ক ব্যৱহাৰ কৰিব পাৰিনে?
উঃ হয়, ই অতি সামঞ্জস্যপূৰ্ণ। অভিযান্ত্ৰিক দলে নিৰ্দিষ্ট বোজা বিতৰণ গণনা কৰিব লাগিব। গাঁথনিগত সুৰক্ষা নিশ্চিত কৰিবলৈ ড্ৰপ ফেজৰ সময় টেণ্ডন ষ্ট্ৰেছিং সূচীৰ সৈতে নিখুঁতভাৱে মিলিব লাগিব।
প্ৰশ্ন : আংশিক ষ্ট্ৰিপিং আৰু সম্পূৰ্ণ ষ্ট্ৰিপিঙৰ মাজত পাৰ্থক্য কি?
উত্তৰ: আংশিক ষ্ট্ৰিপিঙৰ লগত উলম্ব সমৰ্থনসমূহ সক্ৰিয় কৰি ৰখাৰ সময়ত অনুভূমিক উপাদানসমূহ পৰ্যায়ক্ৰমে আঁতৰোৱা জড়িত হৈ থাকে। টোটেল ষ্ট্ৰিপিঙৰ বাবে স্লেবটোৱে সম্পূৰ্ণ ডিজাইন শক্তি লাভ কৰাৰ পিছত সকলো শ্ব'ৰিং আৰু মল্ড একেলগে আঁতৰাই পেলোৱাৰ প্ৰয়োজন হয়।
উত্তৰ: ক্ৰেনৰ মুঠ সময় ৰাহি কৰা আৰু শ্ৰমৰ ঘণ্টা হ্ৰাস পোৱাৰ গণনা কৰা। আগতীয়াকৈ পেনেল পুনৰ ব্যৱহাৰৰ বাবে সামগ্ৰী ভাড়াৰ প্ৰয়োজনীয়তা হ্ৰাস পোৱাৰ কাৰক। শেষত প্ৰাৰম্ভিক সূচী সংকোচনৰ আৰ্থিক মূল্য পৰিমাণীকৰণ কৰা।
প্ৰশ্ন : মডিউলাৰ ষ্টীল ড্ৰপহেড ব্যৱস্থা কাঠৰ H20 বিমৰ সৈতে সামঞ্জস্যপূৰ্ণ নেকি?
উত্তৰ: হয়, বহু যোগানকাৰীয়ে হাইব্ৰিড ব্যৱস্থা আগবঢ়ায়। এইবোৰে মানক কাঠ H20 বা এলুমিনিয়ামৰ গৌণ ৰশ্মি নিৰাপদে ধৰি ৰাখিবলৈ আৰু সুৰক্ষিত কৰিবলৈ বিশেষভাৱে ডিজাইন কৰা বিশেষ ড্ৰপহেড ব্যৱহাৰ কৰে।
 한국어
 Tiếng Việt
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 العربية
 Français
 Русский
 Español
 Português
 English
 Deutsch
 italiano
 日本語
 Nederlands
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 ဗမာစာ
 தமிழ்
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 नेपाली
 latviešu
 অসমীয়া
 Беларуская мова
 Български
 डोग्रिड ने दी
 Esperanto
 Eʋegbe
 íslenska
 Türkmençe